
علت خرابی کوپلینگ دنده ای و راهکارهای افزایش عمر
کوپلینگ دنده ای معمولا بی سر و صدا کار می کند تا روزی که ارتعاش موتور بالا می رود، یاتاقان ها داغ می کنند یا صدای ضربه از داخل گارد شنیده می شود. در بیشتر این موارد، وقتی کوپلینگ باز می شود معلوم می شود که خرابی از ماه ها قبل شروع شده بود و فقط دیده نمی شد.
این مقاله برای مهندسان نگهداری و کارشناسان فنی نوشته شده است که می خواهند از روی آثار باقیمانده روی دندانه ها، علت خرابی را تشخیص دهند. ابتدا عملکرد کوپلینگ دنده ای را مرور می کنیم، سپس الگوهای رایج خرابی و ریشه هر کدام را بررسی می کنیم و در پایان به این پرسش می پردازیم که کوپلینگ جایگزین باید چه ویژگی هایی داشته باشد تا همان خرابی تکرار نشود.
عملکرد کوپلینگ دنده ای در یک نگاه
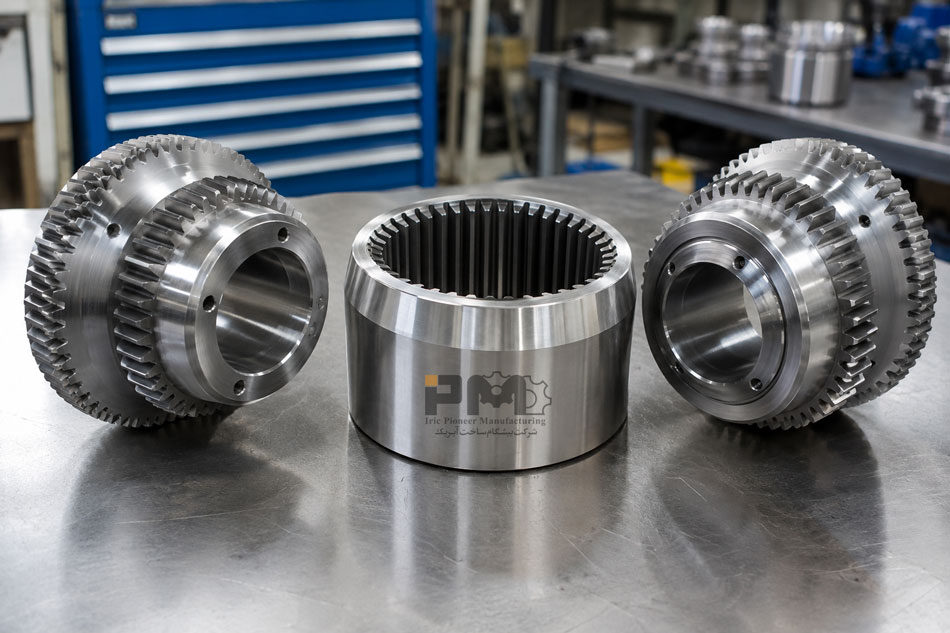
کوپلینگ دنده ای دوبل از دو هاب با دندانه بیرونی و یک یا دو اسلیو با دندانه داخلی تشکیل شده است. هاب ها روی شفت محرک و متحرک نصب می شوند و اسلیو مانند یک پل، گشتاور را از یک هاب به هاب دیگر منتقل می کند. گشتاور از طریق تعداد زیادی دندانه به طور همزمان منتقل می شود و به همین دلیل این کوپلینگ در ابعاد نسبتا کوچک، ظرفیت انتقال گشتاور بسیار بالایی دارد.
اما وظیفه دوم کوپلینگ، که اهمیت آن کمتر از انتقال گشتاور نیست، جبران ناهم محوری است. هیچ دو شفتی در عمل کاملا هم محور نیستند و هم محوری اولیه هم با انبساط حرارتی، نشست فونداسیون و ارتعاش در طول زمان تغییر می کند. کوپلینگ دنده ای سه نوع ناهم محوری را جبران می کند:
- ناهم محوری زاویه ای: محور دو شفت با هم زاویه دارند. هر درگیری دنده ای با لغزش و چرخش جزئی دندانه ها در داخل اسلیو این زاویه را تحمل می کند.
- ناهم محوری موازی: دو شفت موازی هستند اما هم مرکز نیستند. در کوپلینگ دوبل، این جابجایی با ایجاد زاویه کوچک در هر دو درگیری جبران می شود. به همین دلیل کوپلینگ تک درگیری یا سینگل قادر به جبران ناهم محوری موازی نیست.
- جابجایی محوری: دندانه ها می توانند در راستای محور درون اسلیو بلغزند و انبساط حرارتی شفت ها را آزاد کنند.
نقش دندانه کروی
اگر دندانه هاب کاملا صاف باشد، با ایجاد کوچکترین زاویه، تماس از کل طول دندانه به لبه های انتهایی آن منتقل می شود و تنش تماسی در همان نقطه چند برابر می گردد. در دندانه کروی یا تاجی، سطح دندانه و قطر خارجی آن در طول دندانه انحنا دارد. نتیجه این است که حتی در حضور ناهم محوری، نقطه تماس در میانه دندانه باقی می ماند، تنش لبه حذف می شود و کوپلینگ زاویه بیشتری را با سایش کمتر تحمل می کند. تقریبا تمام کوپلینگ های دنده ای صنعتی مدرن دندانه کروی دارند و این یکی از نخستین مواردی است که در یک کوپلینگ جایگزین باید کنترل شود.
کوپلینگ های دنده ای معمولا به چه دلیلی خراب می شوند
بر اساس داده های منتشر شده در ادبیات فنی توربوماشین ها، حدود 75 درصد خرابی های کوپلینگ دنده ای به روانکاری نامناسب و حدود 20 درصد به ناهم محوری بیش از حد برمی گردد. یعنی تنها حدود 5 درصد خرابی ها ناشی از عواملی مانند اضافه بار، عیب مواد یا خطای ساخت است.
این عدد یک پیام روشن دارد: اگر کوپلینگی خراب شد و تنها کاری که انجام شد تعویض آن با یک قطعه مشابه بود، احتمال زیادی وجود دارد که قطعه جدید هم به همان سرنوشت دچار شود. ریشه یابی خرابی قبل از سفارش قطعه جدید، مهم ترین قدم است.
الگوهای خرابی و آنچه روی دندانه ها می بینید
سطح دندانه های یک کوپلینگ خراب، مانند یک گزارش کامل از شرایط کاری آن است. جدول زیر رایج ترین الگوها را با نشانه ظاهری و ریشه محتمل هر کدام جمع بندی می کند:
| الگوی خرابی | نشانه ظاهری | ریشه محتمل |
|---|---|---|
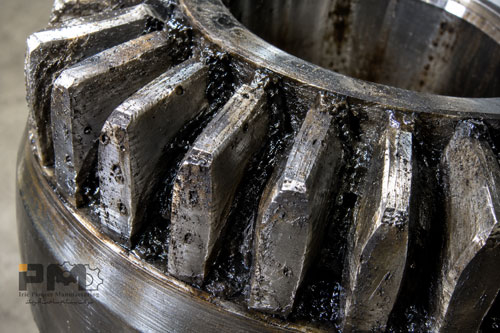
| سایش یکنواخت و نازک شدن دندانه | دندانه ها در تمام طول نازک شده اند و لقی بین هاب و اسلیو زیاد شده است | روانکاری ناکافی، گریس نامناسب یا عمر کاری طولانی بدون سرویس |
| سایش موضعی در انتهای دندانه | سایش در یک سمت طول دندانه متمرکز شده است | ناهم محوری زاویه ای بیش از حد یا دندانه بدون انحنای کافی |
| شیارهای کرمی شکل | شیارهای منحنی و موجدار روی سطح دندانه | ترکیب ناهم محوری و از بین رفتن فیلم روانکار که به تماس فلز با فلز منجر شده است |
| حفره دار شدن سطح | حفره های ریز روی ناحیه تماس دندانه | خستگی سطحی ناشی از تنش تماسی بالا، سختی سطح ناکافی یا عمق لایه سخت شده کم |
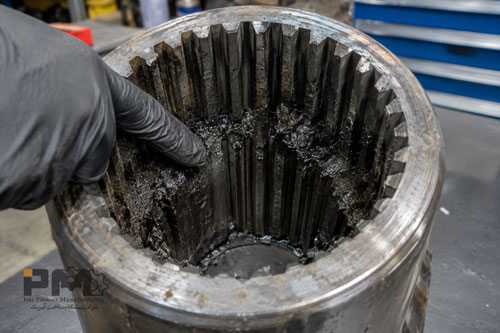
| لجن و گرفتگی | ماده سفت و چسبناک بین دندانه ها، معمولا در قطر خارجی اسلیو | جدا شدن روغن از گریس در اثر نیروی گریز از مرکز و استفاده از گریس غیر مخصوص کوپلینگ |
| خوردگی سایشی | پودر قرمز یا قهوه ای رنگ و لکه های اکسیدی روی سطح تماس | حرکت های رفت و برگشتی بسیار کوچک در غیاب روانکار کافی |
| شکست دندانه یا چرخش هاب درون اسلیو | دندانه های شکسته یا کاملا ساییده شده و قطع انتقال گشتاور | ادامه کار با سایش پیشرفته، بار ضربه ای یا اضافه بار فراتر از ظرفیت |
یک نکته در تفسیر این آثار: الگوی سایش را باید روی هر دو درگیری کوپلینگ دوبل مقایسه کرد. اگر یک سمت به شدت ساییده شده و سمت دیگر سالم است، ناهم محوری زاویه ای در همان سمت یا مشکل روانکاری موضعی محتمل است. اگر هر دو سمت به طور مشابه آسیب دیده اند، ریشه معمولا در روانکاری یا ناهم محوری موازی قرار دارد.
قفل شدن کوپلینگ: خرابی پنهانی که یاتاقان ها را از بین می برد
خطرناک ترین حالت خرابی کوپلینگ دنده ای لزوما شکست دندانه نیست، بلکه قفل شدن آن است. وقتی لجن بین دندانه ها جمع می شود یا اصطکاک دندانه ها به دلیل روانکاری ضعیف بالا می رود، دندانه ها دیگر نمی توانند درون اسلیو به طور آزادانه بلغزند. از این لحظه کوپلینگ عملا مانند یک کوپلینگ صلب رفتار می کند و تمام انبساط حرارتی و ناهم محوری، به جای جذب شدن در کوپلینگ، به شفت ها و یاتاقان ها منتقل می شود.
نیروی محوری چقدر است
نیروی محوری که یک کوپلینگ قفل شده به یاتاقان ها وارد می کند، تقریبا برابر است با ضریب اصطکاک دندانه ها ضربدر نیروی محیطی روی دایره گام. نیروی محیطی هم از تقسیم دو برابر گشتاور بر قطر دایره گام به دست می آید.
یک مثال عددی: کوپلینگی با گشتاور کاری 10000 نیوتن متر و قطر دایره گام 200 میلیمتر، نیروی محیطی حدود 100 کیلونیوتن دارد. اگر ضریب اصطکاک دندانه ها در اثر روانکاری نامناسب به حدود 0.25 برسد، نیرویی حدود 25 کیلونیوتن به صورت محوری به یاتاقان های موتور و گیربکس وارد می شود. این نیرو برای یاتاقان هایی که برای تحمل بار محوری طراحی نشده اند، به معنای داغ شدن، کاهش شدید عمر و در نهایت خرابی است.
به همین دلیل در بسیاری از موارد، خرابی مکرر یاتاقان موتور یا گیربکس در واقع علامت یک کوپلینگ قفل شده است و تعویض یاتاقان بدون بررسی کوپلینگ، مشکل را حل نمی کند.
روانکاری: جایی که بیشتر خرابی ها شروع می شود
گریس داخل کوپلینگ در شرایطی کار می کند که هیچ یاتاقانی تجربه نمی کند: کل حجم گریس با دور شفت می چرخد و تحت نیروی گریز از مرکز شدیدی قرار دارد. این نیرو اجزای گریس را بر اساس چگالی از هم جدا می کند. روغن پایه و صابون از هم جدا می شوند و بخش سنگین تر به سمت قطر خارجی اسلیو رانده می شود و به تدریج به لجنی سفت تبدیل می گردد که نه روانکاری می کند و نه اجازه لغزش می دهد.
سه قاعده در روانکاری کوپلینگ دنده ای تعیین کننده است:
- گریس مخصوص کوپلینگ: گریس عمومی یاتاقان برای این کاربرد طراحی نشده و در برابر جدایش گریز از مرکز مقاومت کافی ندارد.
- سالم بودن آب بندی: اورینگ یا کاسه نمد معیوب یعنی خروج تدریجی گریس و ورود گرد و غبار. در محیط های پرغبار مانند معدن و سیمان، این مسیر اصلی آلودگی است.
- رعایت فاصله سرویس سازنده: گریس کوپلینگ عمر محدودی دارد. تمدید فاصله سرویس برای جلوگیری از توقف، معمولا به توقف طولانی تر در آینده منجر می شود.
ناهم محوری: حداکثر مجاز کاتالوگ معیار نصب نیست
سازندگان کوپلینگ برای هر مدل حداکثر ناهم محوری مجاز را اعلام می کنند. برای نمونه، در کاتالوگ یکی از سری های رایج کوپلینگ دنده ای اروپایی، حداکثر ناهم محوری زاویه ای برای هر درگیری دنده ای 1 درجه ذکر شده است و حداکثر ناهم محوری موازی از ضرب فاصله بین دو درگیری دنده ای در تانژانت همان زاویه به دست می آید.
نکته اینجاست که این عدد حد تحمل کوپلینگ است، نه هدف نصب. هر مقدار ناهم محوری، لغزش نسبی دندانه ها را در هر دور افزایش می دهد و سایش را بالا می برد. کوپلینگی که نزدیک به حداکثر مجاز خود کار کند، کار می کند اما عمر کوتاه تری خواهد داشت. هم محوری دقیق در زمان نصب و کنترل مجدد آن پس از رسیدن تجهیز به دمای کاری، ساده ترین و ارزان ترین راه افزایش عمر کوپلینگ است.
همچنین از رابطه ناهم محوری موازی یک نتیجه کاربردی به دست می آید: هر چه فاصله بین دو درگیری دنده ای بیشتر باشد، کوپلینگ با زاویه کمتری همان جابجایی موازی را جبران می کند. به همین دلیل در تجهیزاتی که جابجایی حرارتی زیادی دارند، کوپلینگ اسپیسردار انتخاب مناسب تری است.
پس از خرابی: چرا ساخت کوپلینگ نو تصمیم فنی درستی است
دندانه های کوپلینگ های با کیفیت معمولا با عملیات حرارتی سخت شده اند. در دندانه های سمانته، لایه سطحی سخت با عمق محدود روی یک مغز چقرمه و نرم تر قرار گرفته است. وقتی سایش از این لایه عبور کند، سطح باقیمانده دیگر خواص طراحی شده را ندارد و سرعت سایش به شکل تصاعدی بالا می رود.
بازگرداندن هندسه این دندانه ها با جوشکاری یا روکش کاری، ساختار متالورژیکی و عملیات حرارتی قطعه را بر هم می زند و قطعه ای با رفتار غیرقابل پیش بینی ایجاد می کند. به همین دلیل در کوپلینگ دنده ای، پس از سایش جدی دندانه ها، ساخت قطعه نو با جنس، عملیات حرارتی و هندسه دندانه مطابق طراحی، تنها مسیر قابل اعتماد است.
کیفیت کوپلینگ جایگزین را با این معیارها بسنجید
- جنس و گواهی مواد: گرید فولاد باید با طراحی یا شرایط کاری تطابق داشته باشد و با آنالیز شیمیایی از آزمایشگاه معتبر تایید شود.
- عملیات حرارتی و سختی: نوع عملیات حرارتی، سختی سطح و در دندانه های سمانته عمق لایه سخت شده، باید مشخص و قابل اندازه گیری باشد.
- دندانه کروی: پروفیل کروی دندانه باید دقیق اجرا شود؛ دندانه صاف در جایگزین یک کوپلینگ کروی، یعنی سایش لبه در همان ماه های اول.
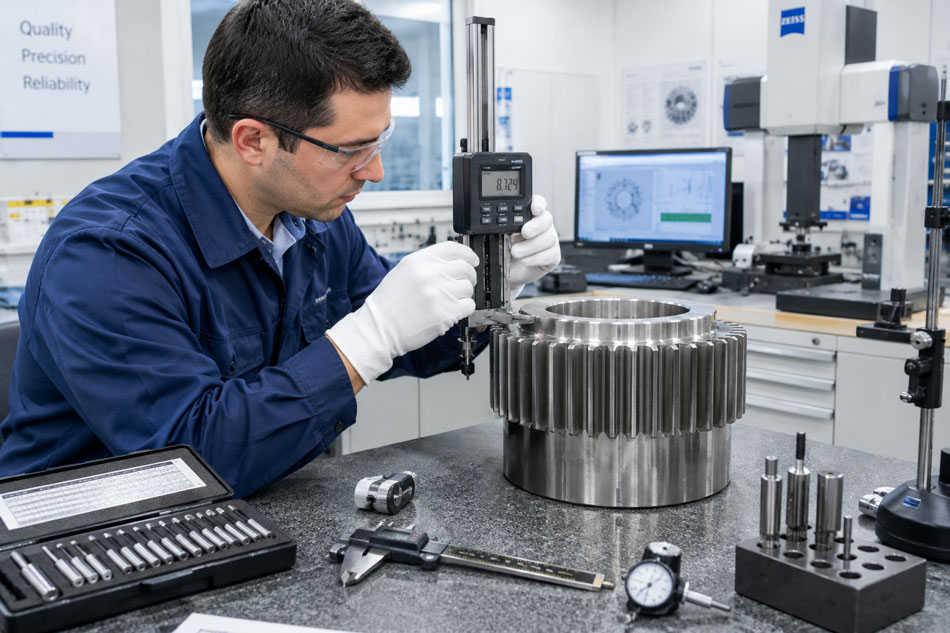
- دقت دنده: پروفیل، گام و ضخامت دندانه باید با ابزار کنترل دنده بازرسی شود تا توزیع بار بین دندانه ها یکنواخت باشد.
- سلامت قطعه: تست های غیرمخرب مانند آزمون فراصوتی و آزمون ذرات مغناطیسی برای اطمینان از نبود ترک و عیوب داخلی.
- بالانس: به ویژه در دورهای بالا، کوپلینگ باید بالانس و گزارش آن ارائه شود.
کاربرد کوپلینگ دنده ای در صنایع
صنعت فولاد
خطوط نورد گرم و سرد، قفسه های نورد، میز غلتک ها، کوره ها، ماشین های ریخته گری مداوم و جرثقیل های سقفی. ترکیب گشتاور بسیار بالا، بار ضربه ای و دمای محیط، کوپلینگ دنده ای را به انتخاب اصلی این صنعت تبدیل کرده است.
معدن و فرآوری مواد معدنی
آسیاب های گلوله ای و نیمه خودشکن، سنگ شکن ها، نوار نقاله های سنگین و پمپ های دوغاب. در این صنعت محیط پرغبار، سلامت آب بندی کوپلینگ را به عامل تعیین کننده عمر آن تبدیل می کند.
نفت، گاز و پتروشیمی
پمپ های فرایندی، کمپرسورها، فن های بزرگ و میکسرها. در این تجهیزات انبساط حرارتی شفت ها قابل توجه است و توانایی کوپلینگ در جذب جابجایی محوری اهمیت ویژه دارد.
سایر صنایع
سیمان در کوره های دوار و آسیاب ها، نیروگاه ها در پمپ های تغذیه و فن ها، صنعت کاغذ، صنایع دریایی و هر جایی که گشتاور بالا در فضای محدود باید منتقل شود.
توان فنی مجموعه ما در ساخت کوپلینگ دنده ای
ما کوپلینگ دنده ای را از روی نقشه کارفرما یا با مهندسی معکوس از روی نمونه، از جمله نمونه های برندهای مطرح اروپایی مانند Flender، می سازیم. محدودیتی در ابعاد، وزن و مدول دنده نداریم و علاوه بر ساخت، خدمات کارشناسی و مشاوره در زمینه علت خرابی و انتخاب کوپلینگ مناسب ارائه می دهیم.
جنس و عملیات حرارتی
- فولادهای CK45، 42CrMo4، 34CrNiMo6 و 17CrNiMo6
- انتخاب جنس بر اساس نظر کارفرما، اطلاعات کاتالوگ سازنده اصلی یا تجربه مهندسی مجموعه
- عملیات حرارتی کوئنچ و تمپر
- عملیات حرارتی سمانته
- دستیابی به محدوده سختی مورد نظر کارفرما و مطابق استاندارد
ساخت و دنده زنی
- مهندسی معکوس از روی نمونه فیزیکی
- تولید دندانه ها به روش هاب زنی
- اجرای دندانه کروی
- ایجاد جای خار به روش وایرکات
- بدون محدودیت در مدول، ابعاد و وزن
کنترل کیفیت و گواهی
- بازرسی دنده با ابزار کامل کنترل دنده
- تست سختی
- آزمون فراصوتی و آزمون ذرات مغناطیسی
- آنالیز شیمیایی و تست های غیرمخرب در آزمایشگاه معتبر مورد تایید کارفرما همراه با گواهی
- بالانس توسط مرجع رسمی
سابقه اجرا
ما برای صنایع فولاد، پتروشیمی و معدن کوپلینگ دنده ای ساخته ایم و سوابق متعددی در بومی سازی و ساخت این قطعه برای صنایع مختلف داریم.
پرسش های متداول
نشانه های اولیه خرابی کوپلینگ دنده ای چیست
افزایش ارتعاش به ویژه در فرکانس دو برابر دور، داغ شدن یاتاقان های مجاور کوپلینگ، نشت گریس از آب بندی ها، صدای ضربه در زمان راه اندازی یا تغییر بار و خرابی مکرر یاتاقان های موتور یا گیربکس.
آیا می توان کوپلینگ دنده ای ساییده شده را تعمیر کرد
پس از عبور سایش از لایه سخت شده دندانه، بازگرداندن هندسه با جوشکاری یا روکش کاری، عملیات حرارتی و ساختار قطعه را بر هم می زند. در این شرایط ساخت کوپلینگ نو با جنس، عملیات حرارتی و هندسه مطابق طراحی، راه حل قابل اعتماد است.
چرا کوپلینگ جدید هم زود خراب شد
در بیشتر موارد به این دلیل که ریشه خرابی قبلی برطرف نشده است. روانکاری نامناسب و ناهم محوری بیش از حد، بیش از 90 درصد خرابی ها را تشکیل می دهند. پیش از نصب کوپلینگ جدید، روانکار، آب بندی و هم محوری در دمای کاری باید بررسی شوند.
آیا کوپلینگ ساخت داخل از روی نمونه خارجی همان کیفیت را دارد
کیفیت به کشور سازنده بستگی ندارد، به جنس، عملیات حرارتی، دقت دنده و کنترل کیفیت بستگی دارد. کوپلینگی که با گرید فولاد مناسب، عملیات حرارتی کنترل شده، دندانه کروی دقیق و گواهی آزمایشگاه معتبر ساخته شود، قابل مقایسه با نمونه اصلی است.
برای ساخت کوپلینگ جایگزین چه اطلاعاتی لازم است
نمونه فیزیکی یا نقشه قطعه، مدل و برند کوپلینگ اصلی در صورت وجود، مشخصات تجهیز شامل توان و دور، ابعاد شفت ها و نوع اتصال، و در صورت خرابی قبلی، تصویر یا خود قطعه آسیب دیده برای بررسی علت خرابی.
کارشناسی خرابی و ساخت کوپلینگ جایگزین
اگر کوپلینگ دنده ای شما دچار خرابی شده یا به دنبال بومی سازی یک کوپلینگ وارداتی هستید، تصویر قطعه یا مشخصات آن را برای ما ارسال کنید تا کارشناسان فنی مجموعه علت خرابی را بررسی و کوپلینگ جایگزین مناسب را پیشنهاد و تولید کنند.
