
ساخت و بازسازی ایمپلر فن غبارگیر؛ از قطعه فرسوده تا پروانه بالانس شده
ایمپلر فن غبارگیر یکی از آن قطعاتی است که تا لحظه خرابی کسی به آن فکر نمی کند و از لحظه خرابی، همه به آن فکر می کنند. وقتی پروانه فن مکنده از کار می افتد، فقط یک قطعه از رده خارج نشده است؛ مکش کل خط متوقف شده و در بسیاری از واحدها این یعنی توقف تولید. مشکل اینجاست که ایمپلر معمولا قطعه ای سفارشی است و روی هیچ انبار قطعات یدکی پیدا نمی شود.
در این مقاله مسیر کامل ساخت و بازسازی ایمپلر فن غبارگیر را مرور می کنیم: از برداشت ابعادی و مهندسی معکوس قطعه فرسوده، تا انتخاب جنس ورق، جوشکاری، تنش گیری، ماشینکاری هاب و در نهایت بالانس دینامیکی با گزارش کتبی. هدف این است که بدانید هنگام سفارش یک ایمپلر باید دقیقا چه چیزی بخواهید و کیفیت را بر اساس چه معیارهایی بسنجید.
چرا ایمپلر فن غبارگیر زودتر از بقیه فن ها از کار می افتد
فن غبارگیر با گازی کار می کند که ذرات جامد در آن معلق است. هر ذره ای که وارد پروانه می شود با سرعتی نزدیک به سرعت نوک تیغه به سطح فلز برخورد می کند و مقدار بسیار کوچکی از آن را می کند. این اتفاق در هر ثانیه میلیون ها بار تکرار می شود. چهار مکانیزم تخریب غالب عبارتند از:
- سایش سایشی: برخورد ذرات سخت با لبه ورودی و سطح فشار تیغه. شدت سایش با توان دو تا سه سرعت برخورد رابطه دارد، یعنی افزایش کوچک در دور فن، افزایش بزرگ در نرخ سایش ایجاد می کند.
- رسوب و گرفتگی: در گازهای مرطوب یا چسبنده، مواد روی تیغه ها می نشینند. این رسوب هم راندمان را کم می کند و هم چون به صورت نامتقارن می نشیند و می ریزد، نامتوازنی متغیر ایجاد می کند.
- خوردگی: در گازهای اسیدی یا مرطوب، خوردگی به تنهایی و یا همراه با سایش عمل می کند. ترکیب سایش و خوردگی معمولا از جمع جداگانه این دو مخرب تر است.
- خستگی و ترک: ترک معمولا از پای جوش اتصال تیغه به بک پلیت یا از لبه هاب شروع می شود. نامتوازنی و ارتعاش این فرایند را شتاب می دهد.
نکته مهم این است که این چهار مکانیزم به هم وصل هستند. سایش نامتقارن باعث نامتوازنی می شود، نامتوازنی باعث ارتعاش می شود، ارتعاش تنش دینامیکی روی جوش ها را بالا می برد و ترک را شروع می کند. به همین دلیل بازسازی درست، فقط بازگرداندن شکل قطعه نیست؛ بازگرداندن تعادل آن هم هست.
تعمیر یا ساخت نو؟ معیار تصمیم گیری
پیش از هر چیز باید روشن شود که قطعه موجود قابل تعمیر است یا باید از نو ساخته شود. معیارهای تصمیم گیری در عمل این ها هستند:
- میزان کاهش ضخامت: اگر ضخامت باقیمانده تیغه یا بک پلیت به شکل محسوسی کاهش یافته باشد، وصله کاری فقط عمر را چند ماه تمدید می کند و ریسک شکست ناگهانی را بالا می برد.
- محل ترک: ترک سطحی روی یک تیغه قابل تعمیر است. ترک در ناحیه هاب یا در جوش محیطی بک پلیت، هشدار جدی است.
- تعداد دفعات تعمیر قبلی: هر بار جوشکاری تعمیری، تنش پسماند جدید وارد قطعه می کند. قطعه ای که چند بار تعمیر شده، رفتار پیش بینی پذیری ندارد.
- وضعیت هاب و نشیمنگاه شفت: اگر نشیمنگاه ساییده یا بیضی شده باشد، تعمیر آن معمولا به اندازه ساخت هاب جدید هزینه دارد.
- تاریخچه ارتعاش: اگر قطعه حتی بعد از بالانس هم به سرعت از تعادل خارج می شود، مشکل هندسی یا ساختاری است و تعمیر موضعی آن را حل نمی کند.
در بسیاری از موارد، ساخت نو از روی نمونه فرسوده هم ارزان تر تمام می شود و هم فرصتی است برای اصلاح ایرادات طراحی قطعه اصلی، مثلا ارتقای جنس ورق یا تقویت ناحیه ای که همیشه ترک می خورد.
نوع تیغه و تاثیر آن بر عمر قطعه
هنگام بازسازی، این فرصت وجود دارد که درباره نوع تیغه بازنگری شود. چهار خانواده اصلی تیغه در فن های سانتریفیوژ به کار می روند و تفاوت آنها فقط در راندمان نیست:
| نوع تیغه | راندمان تقریبی | تحمل غبار | تمایل به رسوب گیری | کاربرد شاخص |
|---|---|---|---|---|
| رادیال یا پدالی | 55 تا 65 درصد | عالی | خیلی کم | غبار سنگین، براده، الیاف، مکش مستقیم پیش از فیلتر |
| رادیال تیپ | 65 تا 72 درصد | خیلی خوب | کم | غبار متوسط تا سنگین همراه با نیاز به فشار استاتیک بالا |
| بکوارد کرو یا بکوارد اینکلاین | 75 تا 85 درصد | متوسط | متوسط | گاز نسبتا تمیز، نصب پس از فیلتر کیسه ای یا سیکلون |
| فوروارد کرو یا سیروکو | 60 تا 70 درصد | ضعیف | زیاد | هوای تمیز با دبی بالا و فشار پایین، کاربرد تهویه |
یک نکته کلیدی که در انتخاب اغلب از قلم می افتد: جای نصب فن در مدار، نوع تیغه را تعیین می کند. اگر فن پس از فیلتر کیسه ای یا سیکلون نصب شده باشد، گاز عبوری نسبتا تمیز است و تیغه بکوارد با راندمان بالا انتخاب منطقی است. اما اگر فن پیش از فیلتر و در مسیر مکش مستقیم قرار گرفته باشد، تمام بار ذرات از داخل پروانه عبور می کند و در این حالت تیغه رادیال، با وجود راندمان پایین تر، عمر بسیار بیشتری می دهد.
به همین دلیل انتخاب تیغه با بالاترین راندمان همیشه تصمیم درستی نیست. اگر پروانه پرراندمان هر شش ماه تعویض شود، صرفه جویی انرژی آن در برابر هزینه توقف خط و ساخت قطعه جدید ناچیز است.
انتخاب جنس ورق ایمپلر
انتخاب جنس ورق بر اساس سه متغیر انجام می شود: دمای گاز، خورندگی گاز و تنش مرکزگریزی که به قطر و دور فن بستگی دارد. جدول زیر گریدهای متداول را جمع بندی می کند:
| گرید | تنش تسلیم تقریبی | محدوده دمای کاری | مناسب برای |
|---|---|---|---|
| ST37 معادل S235 | حدود 235 مگاپاسکال | دمای معمولی تا حدود 350 درجه | فن های با قطر و دور متعارف، گاز خشک و غیرخورنده، گزینه اقتصادی |
| ST52 معادل S355 | حدود 355 مگاپاسکال | دمای معمولی تا حدود 350 درجه | قطرهای بزرگ و دور بالا که تنش مرکزگریز در آنها تعیین کننده است |
| SS304 | حدود 205 مگاپاسکال | مقاومت به اکسیداسیون تا حدود 870 درجه | گاز مرطوب یا خورنده عمومی، صنایع غذایی و دارویی، دمای بالا |
| SS316 | حدود 205 مگاپاسکال | مشابه SS304 | محیط های کلرایدی و اسیدی، به دلیل حضور مولیبدن مقاومت بیشتری دارد |
| SS310 | حدود 205 مگاپاسکال | مقاومت به اکسیداسیون تا حدود 1000 تا 1100 درجه | گازهای داغ کوره، پس سوز و مسیرهای دمای بسیار بالا |
دو نکته که در سفارش باید به آن توجه شود. اول اینکه استحکام در دمای محیط با استحکام در دمای کاری فرق دارد؛ در فن های گاز داغ، معیار طراحی باید خواص فلز در دمای کاری باشد نه خواص کاتالوگی در دمای محیط. دوم اینکه افزایش ضخامت ورق همیشه راه حل نیست، چون وزن بیشتر یعنی تنش مرکزگریز بیشتر روی هاب و جوش های اتصال و نیز نامتوازنی باقیمانده بزرگ تر در همان گرید بالانس.
مراحل ساخت و بازسازی ایمپلر فن غبارگیر
گام یک: برداشت ابعادی و مهندسی معکوس
کار از روی قطعه فرسوده شروع می شود. برداشت ابعادی بسته به شرایط قطعه با اسکن سه بعدی و ابر نقاط، اندازه گیری با دستگاه اندازه گیری مختصات یا برداشت دستی دقیق انجام می شود. چالش اصلی اینجاست که قطعه ای که تحویل می گیریم ساییده شده است و هندسه فعلی آن، هندسه اصلی نیست.
به همین دلیل صرف کپی کردن ابعاد موجود کافی نیست. زاویه ورودی و خروجی تیغه، پروفیل منحنی و ضخامت اولیه باید از روی نواحی سالم قطعه، تقارن هندسی و اصول طراحی فن بازسازی شود. خروجی این مرحله یک مدل سه بعدی و نقشه ساخت کامل است که برای سفارش های بعدی هم قابل استفاده خواهد بود.
گام دو: انتخاب ورق و تهیه مواد
بر اساس دما، خورندگی و تنش محاسبه شده، گرید ورق انتخاب و تهیه می شود. ضخامت قابل کار از 2 میلیمتر به بالا است. در این مرحله گواهی مواد اولیه هم بخشی از مستندات پرونده قطعه می شود.
گام سه: برش و فرم دهی
روش برش بر اساس جنس ورق، ضخامت و دقت مورد نیاز انتخاب می شود. برای تیغه های منحنی، فرم دهی با نورد یا خم کاری انجام و با شابلون کنترل می شود. یکنواختی پروفیل تمام تیغه ها در این مرحله تعیین می شود و هر انحرافی که اینجا باقی بماند، در مرحله بالانس به صورت نامتوازنی ظاهر خواهد شد.
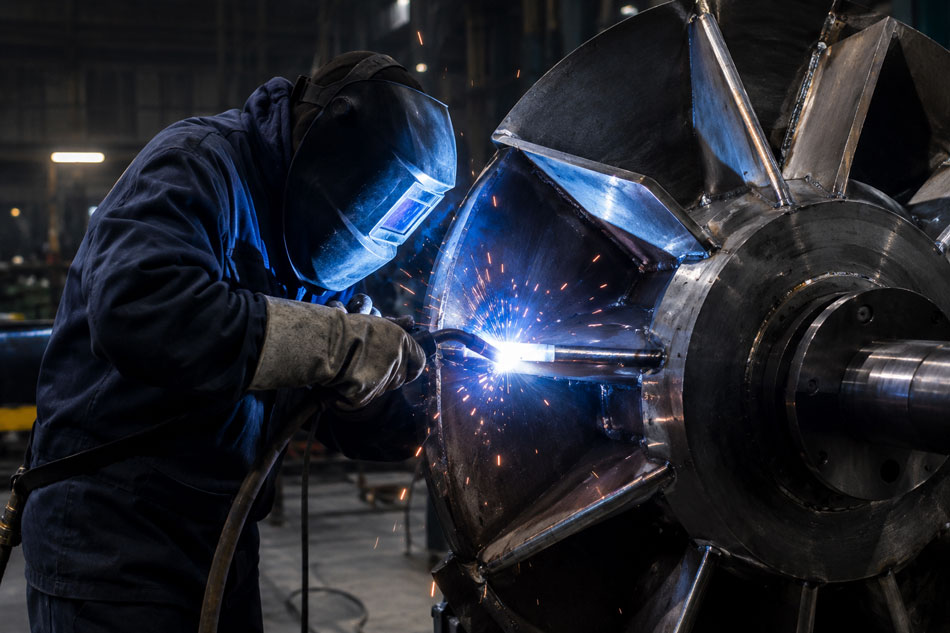
گام چهار: مونتاژ و جوشکاری
تیغه ها روی بک پلیت با فیکسچر و کنترل زاویه ای مونتاژ می شوند. ترتیب جوشکاری برای کنترل پیچش و تاب برداشتن قطعه اهمیت زیادی دارد و به صورت متقارن و مرحله ای اجرا می شود. فرایند جوشکاری و مواد مصرفی متناسب با گرید ورق انتخاب می شود و اجرای کار بر اساس دستورالعمل جوشکاری مدون انجام می گیرد. پس از جوشکاری، بازرسی چشمی و تست های غیرمخرب متناسب با حساسیت قطعه روی جوش ها اجرا می شود.
گام پنج: تنش گیری
جوشکاری تنش پسماند ایجاد می کند. اگر این تنش آزاد نشود، قطعه پس از چند ساعت کار یا پس از اولین شوک حرارتی تغییر شکل می دهد و بالانسی که در کارگاه انجام شده بود از بین می رود. تنش گیری بسته به ابعاد و شرایط قطعه به روش حرارتی یا روش ارتعاشی انجام می شود. این مرحله ای است که در کارهای ارزان قیمت اولین چیزی است که حذف می شود و دقیقا به همین دلیل بسیاری از ایمپلرهای بازسازی شده دوام نمی آورند.
گام شش: ماشینکاری هاب
نشیمنگاه شفت، خارجای و سطوح تکیه گاهی پس از تنش گیری ماشینکاری می شوند، نه قبل از آن. دلیلش روشن است: اگر ماشینکاری پیش از تنش گیری انجام شود، تغییر شکل ناشی از آزاد شدن تنش، دقت ماشینکاری را از بین می برد. هم محوری نشیمنگاه با محور دوران قطعه در این مرحله تضمین می شود.
گام هفت: بالانس دینامیکی
قطعه روی دستگاه بالانس دینامیکی کالیبره شده قرار می گیرد و در دو صفحه تصحیح، نامتوازنی باقیمانده تا رسیدن به گرید هدف کاهش می یابد. تصحیح با افزودن وزنه یا برداشت ماده انجام می شود. خروجی این مرحله فقط یک قطعه متعادل نیست، یک گزارش کتبی است که عدد نامتوازنی باقیمانده را ثبت می کند.
گام هشت: سندبلاست و رنگ
آماده سازی سطح و سیستم رنگ بر اساس سیکل مورد نظر کارفرما و شرایط کاری قطعه اجرا می شود. در گازهای مرطوب یا خورنده، سیستم پوشش به اندازه جنس ورق در تعیین عمر قطعه نقش دارد.
بالانس دینامیکی: عددی که باید در قرارداد بیاید
عبارت بالانس شده در پیش فاکتور هیچ معنای فنی ندارد. آنچه معنا دارد، گرید بالانس و عدد نامتوازنی باقیمانده است. استاندارد ISO 14694 فن های صنعتی را در پنج رده کاربرد دسته بندی می کند و برای هر رده گرید بالانس مشخصی تعیین می نماید:
| رده کاربرد | گرید بالانس | کاربرد شاخص |
|---|---|---|
| BV-1 و BV-2 | G16 | فن های کوچک و سرویس عمومی |
| BV-3 | G6.3 | فن های صنعتی سانتریفیوژ و آکسیال، تهویه و فرایند صنعتی |
| BV-4 | G2.5 | کاربردهای حساس تر |
| BV-5 | G1 | کاربردهای بحرانی و دقیق |
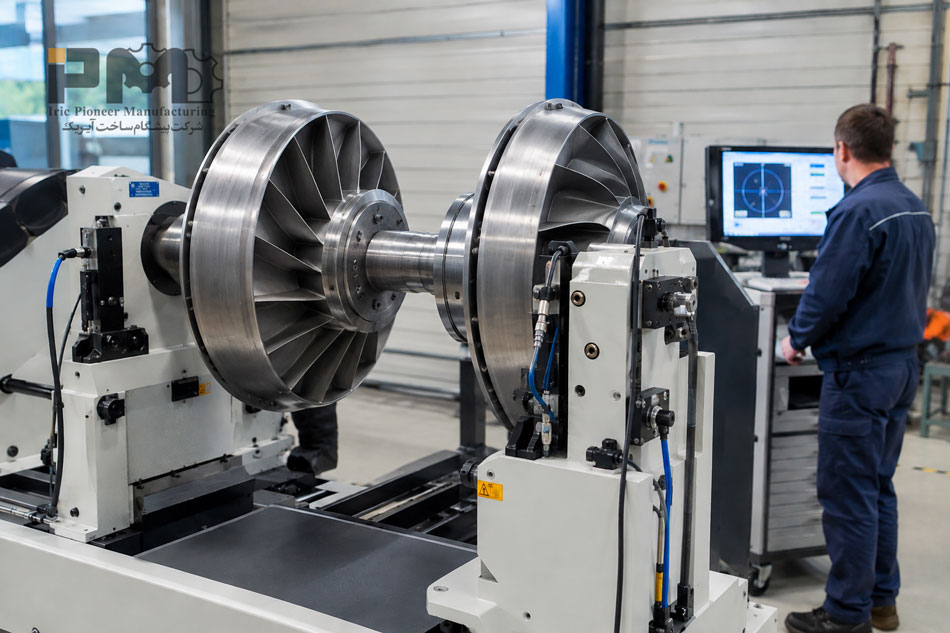
فن های غبارگیر صنعتی در عمل در رده BV-3 قرار می گیرند و گرید G6.3 معیار پذیرش آنهاست.
محاسبه نامتوازنی مجاز
بر اساس استاندارد ISO 21940-11، نامتوازنی ویژه مجاز از این رابطه به دست می آید:
نامتوازنی ویژه مجاز بر حسب میکرومتر برابر است با 9549 ضربدر گرید بالانس تقسیم بر دور بر دقیقه
و نامتوازنی کل مجاز از ضرب این عدد در جرم روتور بر حسب کیلوگرم به دست می آید که نتیجه آن بر حسب گرم میلیمتر است. برای روتورهای دیسکی شکل مانند ایمپلر فن، این مقدار به طور مساوی بین دو صفحه تصحیح تقسیم می شود.
یک مثال عددی
فرض کنید ایمپلری با جرم 250 کیلوگرم و دور کاری 1480 دور بر دقیقه داریم و گرید هدف G6.3 است:
- نامتوازنی ویژه مجاز: 9549 ضربدر 6.3 تقسیم بر 1480 برابر است با حدود 40.6 میکرومتر
- نامتوازنی کل مجاز: 40.6 ضربدر 250 برابر است با حدود 10160 گرم میلیمتر
- سهم هر صفحه تصحیح: حدود 5080 گرم میلیمتر
- معادل فیزیکی: حدود 10 گرم وزن اضافه در شعاع 500 میلیمتر روی هر صفحه
این عدد نشان می دهد چرا بالانس چشمی یا تجربی روی چنین قطعه ای بی معناست. ده گرم روی قطعه ای 250 کیلوگرمی با هیچ روشی جز اندازه گیری روی دستگاه بالانس قابل تشخیص نیست.
نکته ای که در سفارش باید رعایت شود: همیشه گزارش کتبی بالانس را بخواهید. گزارشی که گرید هدف، دور بالانس، جرم روتور و نامتوازنی باقیمانده در هر دو صفحه را ثبت کرده باشد. این سند هم معیار پذیرش قطعه است و هم در آینده مبنای مقایسه در صورت بروز ارتعاش خواهد بود.
شش خطای رایج در سفارش ایمپلر فن
- کپی کردن هندسه قطعه ساییده شده: اگر سازنده بدون بازسازی هندسه اصلی، ابعاد فعلی قطعه فرسوده را کپی کند، قطعه جدید از روز اول با راندمان پایین تر کار خواهد کرد.
- حذف مرحله تنش گیری: این مرحله دیده نمی شود و به همین دلیل اولین گزینه برای کاهش قیمت است. نتیجه آن تغییر شکل قطعه و از بین رفتن بالانس پس از چند هفته کار است.
- ماشینکاری هاب پیش از تنش گیری: خطای ترتیبی که دقت نشیمنگاه شفت را از بین می برد.
- سفارش بدون تعیین گرید بالانس: بدون ذکر گرید در قرارداد، هیچ معیاری برای پذیرش یا رد قطعه وجود ندارد.
- انتخاب جنس بر اساس قیمت به جای شرایط گاز: اختلاف قیمت ورق در برابر هزینه یک توقف خط ناچیز است.
- نادیده گرفتن ریشه خرابی قبلی: اگر ایمپلر قبلی به دلیل ارتعاش یا ناهم راستایی شفت شکسته باشد، قطعه جدید هم در همان مسیر می رود. بازسازی درست با ریشه یابی خرابی قبلی شروع می شود.
کاربردها در صنایع
صنعت فولاد و ذوب فلزات
فن مکنده غبارگیر کوره قوس الکتریکی، فن های سیستم تصفیه دود، فن مکش خطوط ریخته گری و فن های انتقال هوای داغ. این کاربرد ترکیبی از دمای بالا، غبار فلزی ساینده و کارکرد پیوسته است و سخت ترین شرایط کاری برای یک ایمپلر محسوب می شود.
سیمان و مصالح ساختمانی
فن مکنده فیلتر کیسه ای، فن خنک کن کلینکر، فن مکش آسیاب و فن های غبارگیر خطوط انتقال مواد. غبار سیمان به شدت ساینده است و در صورت رطوبت، تمایل بالایی به رسوب گیری روی تیغه دارد.
معدن و فرآوری مواد معدنی
فن های غبارگیر سنگ شکن، نقاط انتقال نوار نقاله، سرندها و سالن های خردایش که با ذرات درشت و سخت سر و کار دارند.
ریخته گری و کارخانه های آسفالت
فن مکنده سیستم غبارگیر ماسه، فن های خط قالبگیری و فن مکش درایر آسفالت که با غبار داغ و ساینده کار می کنند.
صنایع چوب، ام دی اف و کاغذ
فن مکنده خاک اره و براده چوب و فن های سیستم انتقال پنوماتیک. در این کاربرد به دلیل حجم بالای مواد عبوری از داخل پروانه، تیغه رادیال انتخاب رایج است.
پتروشیمی و صنایع شیمیایی
فن های مسیر گازهای فرایندی و سیستم های کنترل آلاینده که ترکیب خوردگی شیمیایی و دما را تجربه می کنند و معمولا نیازمند گریدهای ضدزنگ هستند.
نیروگاه و صنایع غذایی
فن های دمنده و مکنده مسیر دود در نیروگاه ها و فن های غبارگیر خطوط آرد، قند و خوراک دام که علاوه بر عملکرد، الزامات بهداشتی هم دارند.
توان فنی مجموعه ما در ساخت و بازسازی ایمپلر
ما مسیر را از قطعه فرسوده یا نقشه کارفرما شروع می کنیم و تا تحویل پروانه بالانس شده به همراه مستندات فنی ادامه می دهیم.
مهندسی معکوس و طراحی
- برداشت ابعادی با اسکن سه بعدی و ابر نقاط
- اندازه گیری دقیق با دستگاه اندازه گیری مختصات
- بازسازی هندسه اصلی قطعه ساییده شده
- مدلسازی سه بعدی و تهیه نقشه ساخت
- تحویل مستندات به کارفرما برای سفارش های بعدی
ساخت و جوشکاری
- گریدهای ST37، ST52، SS304، SS316 و SS310
- ضخامت ورق از 2 میلیمتر به بالا
- انتخاب روش برش متناسب با جنس و ضخامت ورق
- اجرای تمام فرایندهای جوشکاری متداول
- ارائه دستورالعمل جوشکاری و مدارک تایید فرایند
- تنش گیری حرارتی و ارتعاشی
کنترل کیفیت و تکمیل
- تست های غیرمخرب روی جوش ها
- ماشینکاری هاب و نشیمنگاه شفت
- بالانس دینامیکی با دستگاه کالیبره تا گرید G6.3
- ارائه گزارش کتبی بالانس
- سندبلاست و رنگ بر اساس سیکل مورد نظر کارفرما
سابقه اجرا
ما تجربه ساخت ایمپلر برای صنعت فولاد را داریم؛ صنعتی که به دلیل ترکیب دمای بالا، غبار ساینده و کارکرد پیوسته، سخت گیرانه ترین شرایط را برای این قطعه ایجاد می کند. همین تجربه مبنای کار ما در سایر صنایع با شرایط مشابه یا ملایم تر است.
پرسش های متداول
بدون نقشه و فقط با قطعه فرسوده هم می توان ایمپلر ساخت
بله. برداشت ابعادی از روی نمونه فیزیکی با اسکن سه بعدی، ابر نقاط یا اندازه گیری دقیق انجام می شود و بر اساس نواحی سالم قطعه و تقارن هندسی، هندسه اصلی بازسازی می گردد. خروجی کار یک نقشه ساخت کامل است که برای سفارش های بعدی هم قابل استفاده خواهد بود.
چرا تنش گیری بعد از جوشکاری ضروری است
جوشکاری تنش پسماند در قطعه ایجاد می کند. اگر این تنش آزاد نشود، پس از شروع کار یا اولین شوک حرارتی، قطعه تغییر شکل می دهد و بالانسی که در کارگاه انجام شده از بین می رود. نتیجه، بازگشت ارتعاش و کوتاه شدن عمر یاتاقان های فن است.
گرید بالانس G6.3 یعنی چه و برای فن غبارگیر کافی است
گرید بالانس، حداکثر نامتوازنی باقیمانده مجاز را نسبت به جرم و دور روتور تعیین می کند. استاندارد ISO 14694 فن های صنعتی متعارف از جمله فن های غبارگیر را در رده BV-3 قرار می دهد و برای این رده گرید G6.3 را مشخص می کند. بنابراین برای این کاربرد گرید مناسبی است.
چه زمانی باید ایمپلر را تعویض کرد و چه زمانی تعمیر
معیارهای اصلی عبارتند از میزان کاهش ضخامت تیغه و بک پلیت، محل ترک، تعداد تعمیرات قبلی و وضعیت نشیمنگاه شفت. ترک در ناحیه هاب یا کاهش محسوس ضخامت، نشانه لزوم ساخت نو است. ارسال عکس و ابعاد قطعه برای بررسی اولیه کافی است.
برای استعلام قیمت چه اطلاعاتی لازم است
نقشه قطعه یا نمونه فیزیکی، قطر و دور کاری فن، دما و نوع گاز عبوری، جنس مورد نظر یا شرایط کاری، گرید بالانس درخواستی و سیکل رنگ مورد نظر. در صورت نبود نقشه، برداشت ابعادی و مهندسی معکوس از روی نمونه انجام می شود.
مشاوره فنی و ثبت سفارش
اگر ایمپلر فن غبارگیر شما دچار سایش، ترک یا ارتعاش شده است، عکس قطعه به همراه مشخصات کاری فن را برای ما ارسال کنید تا امکان بازسازی یا لزوم ساخت نو را بررسی کنیم و راهکار فنی مناسب را پیشنهاد دهیم.

